
Pri obdelavi kovin je kakovost reza pogosto enako pomembna kot hitrost dela. Ne glede na to, ali izdelujete kovinsko ograjo, popravljate konstrukcijo ali pripravljate posamezne dele za varjenje, si želite ravnih robov, čim manj dodatnega brušenja in predvsem zanesljivega rezultata. Prav zato je plazemsko rezanje postalo priljubljena metoda tako v profesionalnih delavnicah kot med domačimi mojstri. Sodobni rezalniki za plazmo omogočajo razmeroma hitro obdelavo različnih električno prevodnih kovin, pri čemer lahko z ustreznimi nastavitvami dosežete zelo natančne reze. Če odrezane dele pozneje tudi sestavljate, vam lahko delo olajšajo še naprave za varjenje kovinskih konstrukcij, saj sta kakovostna priprava materiala in pravilno spajanje kovin tesno povezana postopka.
Na portalu Lip Radomlje menimo, da za dober rezultat ni dovolj zgolj zmogljiva naprava. Pomembno je tudi razumevanje materiala, pravilna priprava in nekaj praktičnih izkušenj. V nadaljevanju boste izvedeli, kako se izogniti najpogostejšim napakam in doseči čist rez brez nepotrebnega zapravljanja časa.
Kako deluje plazemsko rezanje kovin?
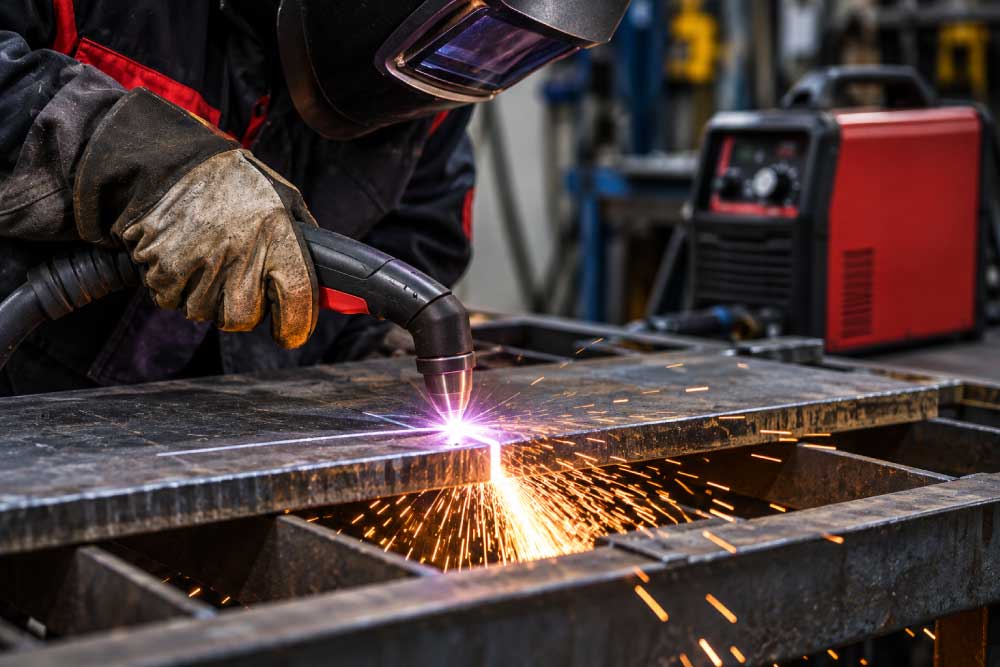
Plazemsko rezanje temelji na uporabi zelo vročega, električno prevodnega plina, ki ga imenujemo plazma. Naprava ustvari električni oblok, ki segreje plin do temperature, pri kateri ta postane prevoden. Skozi ozko odprtino gorilnika nato izstopa usmerjen curek plazme, ki tali kovino, tok plina pa staljeni material odstranjuje iz območja reza.
Čeprav se postopek na prvi pogled zdi zapleten, je njegova uporaba precej preprosta. Ko pravilno nastavite napravo in pripravite obdelovanec, gorilnik vodite vzdolž označene linije. Pomembno je, da se premikate enakomerno in da rezalni curek ves čas popolnoma prebija material.
Velika prednost plazemskega rezanja je njegova vsestranskost. Uporabljate ga lahko pri različnih kovinah, med drugim pri konstrukcijskem jeklu, nerjavnem jeklu in aluminiju. V nasprotju z nekaterimi tradicionalnimi postopki toplotnega rezanja ni omejen samo na običajno ogljikovo jeklo. Predstavljajte si, da izdelujete kovinski nosilec za vrtno konstrukcijo. Iz jeklene plošče morate izrezati več enakih kosov. Z ročno žago bi za to porabili precej časa, z brusilnikom pa bi težje sledili zahtevnejšim oblikam. Plazemski rezalnik vam omogoča hitrejše delo, predvsem kadar morate izdelati več izrezov ali slediti ukrivljenim linijam.
Pri Lip Radomlje priporočamo, da pred zahtevnejšimi projekti najprej preizkusite rezanje na odpadnem kosu enake kovine. Tako boste lažje ugotovili, kako se material odziva na izbrano moč in hitrost rezanja.
Preberite več o tem, kaj je plazemsko rezanje.
Izbira ustreznega plazemskega rezalnika
Pravilna izbira naprave je eden najpomembnejših korakov do kakovostnega reza. Pri nakupu se ne osredotočajte samo na največjo debelino materiala, ki jo naprava lahko prereže. Pomembnejše je, kakšno debelino boste rezali najpogosteje in kakšno kakovost robov pričakujete.
Če večinoma obdelujete tanjšo pločevino, običajno ne potrebujete najzmogljivejšega industrijskega rezalnika. Pri debelejših jeklenih ploščah pa je dovolj velika rezalna moč bistvena, saj lahko prešibka naprava povzroči nepopolne reze, počasnejše delo in večjo količino žlindre. Pomemben podatek je tudi delovni cikel, ki pove, kako dolgo lahko naprava deluje pri določeni obremenitvi, preden potrebuje hlajenje. Pri občasnem delu v domači delavnici to običajno ni tako pomembno kot pri profesionalni uporabi, kjer rezalnik deluje več ur dnevno.
Pri primerjavi naprav bodite pozorni predvsem na naslednje lastnosti:
- Rezalni tok: vpliva na sposobnost rezanja različnih debelin kovine.
- Kakovostni in ločilni rez: največja debelina, ki jo naprava prereže, ne pomeni nujno tudi najlepšega reza.
- Napajanje: preverite, ali naprava ustreza električni napeljavi vaše delavnice.
- Stisnjen zrak: upoštevajte zahteve glede tlaka, pretoka in kakovosti zraka.
Če kovinske elemente po rezanju nameravate tudi spojiti, je koristno poznati še osnove varjenja, saj vam razumevanje različnih postopkov spajanja kovin pomaga pri načrtovanju celotnega projekta. Pravilno odrezani in pripravljeni robovi lahko olajšajo nadaljnje delo ter prispevajo h kakovostnejšemu končnemu izdelku.
Kateri plazemski rezalnik izbrati glede na uporabo?
Med napravami, ki jih je smiselno primerjati, so tudi različni modeli Lincoln Electric, ki so na boljo pri dobavitelju SQS. Za lažjo predstavo lahko pogledate naslednjo razdelitev.
| Model | Primerna uporaba |
|---|---|
| Lincoln Electric TOMAHAWK 30K | Manjša popravila, terensko in občasno rezanje |
| Lincoln Electric TOMAHAWK 45 | Redno delo v kovinarski delavnici |
| Lincoln Electric FlexCut 125 CE | Zahtevnejša industrijska uporaba |
| Lincoln Electric LINC-CUT S 1530w | Avtomatiziran CNC-razrez pločevine |
Pri izbiri vedno preverite aktualne tehnične podatke posameznega modela in njegovo dobavljivost. Na portalu Lip Radomlje svetujemo, da si pustite nekaj zmogljivostne rezerve, vendar ne pretiravate z nakupom naprave, katere zmogljivosti pri vsakdanjem delu ne boste izkoristili.
Če vas zanimajo tudi osnovne razlike med napravami in načini uporabe, si lahko preberete več o tem, kako deluje plazemski rezalnik in kaj je pomembno pri njegovi uporabi.
Priprava kovine in delovnega prostora
Tudi kakovosten rezalnik ne more popolnoma nadomestiti slabo pripravljene delovne površine. Pred začetkom dela zato preverite stanje kovine, stabilnost obdelovanca in varnost delovnega prostora.
Kovina mora biti na območju rezanja čim bolj čista. Čeprav plazemski curek lahko prereže tudi nekoliko zarjavelo ali površinsko umazano kovino, lahko večje količine nečistoč vplivajo na stabilnost rezanja. Posebej pomembno je, da odstranite olje, maščobo in druge snovi, ki lahko med segrevanjem povzročajo nevarne hlape.
Pred rezanjem označite linijo, po kateri boste vodili gorilnik. Pri ravnih rezih si lahko pomagate s kovinskim vodilom, pri zahtevnejših oblikah pa s primerno šablono. Obdelovanec mora biti dobro pritrjen, saj lahko že manjši premik povzroči odstopanje od predvidene oblike. Pravilna priprava kovine je še posebej pomembna, kadar boste odrezane dele pozneje tudi varili. Različne tehnike varjenja namreč zahtevajo nekoliko drugačno pripravo robov, stopnjo čistosti površine in način sestavljanja kovinskih elementov. Če že pred rezanjem veste, kateri postopek varjenja boste uporabili, lahko delo bolje načrtujete in se izognete nepotrebnim popravkom.
Ne pozabite na varnost. Plazemsko rezanje ustvarja iskre, vroče delce, intenzivno svetlobo in kovinske hlape, zato potrebujete ustrezno zaščito oči in obraza, negorljiva zaščitna oblačila, rokavice ter učinkovito odsesavanje oziroma prezračevanje. Posebna previdnost je potrebna pri barvanih, pocinkanih in drugih površinsko obdelanih kovinah. Če delate v domači garaži, poskrbite, da v bližini ni vnetljivih tekočin, lesenih odrezkov ali drugih gorljivih materialov. Delovni prostor naj bo urejen, kabli pa speljani tako, da vas med premikanjem gorilnika ne ovirajo.
Tehnike za natančen in čist rez
Ko imate pripravljeno kovino in ustrezno nastavljen rezalnik, pride na vrsto najpomembnejši del postopka: pravilna tehnika rezanja. Prav način vodenja gorilnika pogosto odloča o tem, ali boste dobili gladek rob ali pa boste morali po končanem delu porabiti precej časa za brušenje in odstranjevanje žlindre.
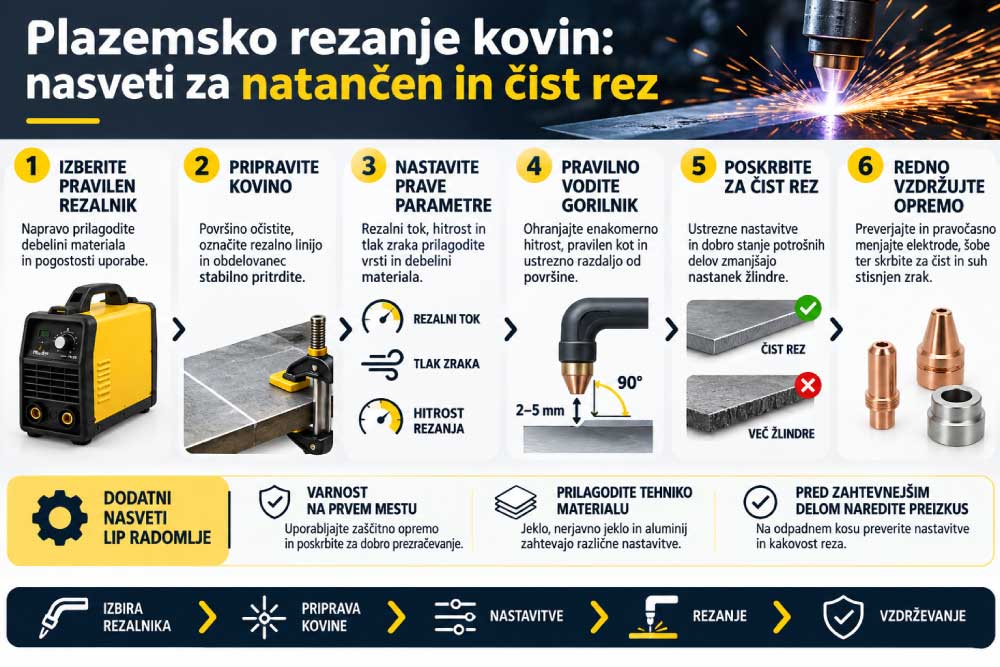
Najprej prilagodite rezalni tok debelini in vrsti materiala. Pri tem upoštevajte priporočila proizvajalca naprave, saj previsok tok ni vedno najboljša rešitev. Pri tanjši pločevini lahko neustrezne nastavitve povzročijo preveliko toplotno obremenitev, širši rez ali deformacije materiala.
Enako pomembna je hitrost premikanja gorilnika. Če ga premikate prehitro, plazemski curek morda ne bo popolnoma prebil kovine. Če se premikate prepočasi, pa lahko nastane širši rez, poveča se količina staljenega materiala in rob postane manj enakomeren.
Kako ohraniti enakomerno hitrost rezanja?
Pri ročnem rezanju poskušajte gorilnik voditi z mirnim, neprekinjenim gibom. Če je mogoče, podprite roko ali uporabite vodilo, ki vam pomaga ohranjati ravno linijo. Pri daljših rezih je koristno, da že pred začetkom preverite, ali boste lahko celoten gib izvedli brez ustavljanja. Predstavljajte si, da iz pločevine izrezujete pravokotno ploščo za kovinsko omarico. Če se na sredini reza ustavite in nato nadaljujete, lahko na tem mestu nastane nepravilnost. Boljši rezultat boste dosegli, če boste gibanje načrtovali vnaprej in ohranjali čim bolj enakomerno hitrost.
Pomembna je tudi razdalja med gorilnikom in površino kovine. Ta je odvisna od vrste gorilnika in uporabljene opreme. Nekateri sistemi omogočajo kontaktno rezanje, drugi zahtevajo določeno razdaljo od obdelovanca. Zato vedno upoštevajte navodila proizvajalca in ne uporabljajte enake tehnike pri vseh napravah.
Kako zmanjšati nastanek žlindre?
Žlindra je strjen staljeni material, ki se med rezanjem nabira predvsem na spodnjem robu kovine. Manjše količine so pri določenih pogojih običajne, večje obloge pa pogosto opozarjajo na neustrezne nastavitve ali tehniko.
Za čistejši rez upoštevajte nekaj osnovnih priporočil:
- Hitrost rezanja prilagodite debelini in vrsti kovine.
- Poskrbite za ustrezen tlak, pretok in kakovost stisnjenega zraka.
- Gorilnik vodite enakomerno in pod pravilnim kotom.
- Redno preverjajte stanje rezalne šobe in elektrode.
Pri Lip Radomlje menimo, da se najboljši rezultati začnejo s pravilnim opazovanjem samega reza. Če opazite večje količine žlindre ali izrazito poševne robove, najprej preverite nastavitve, stanje potrošnih delov in hitrost premikanja.
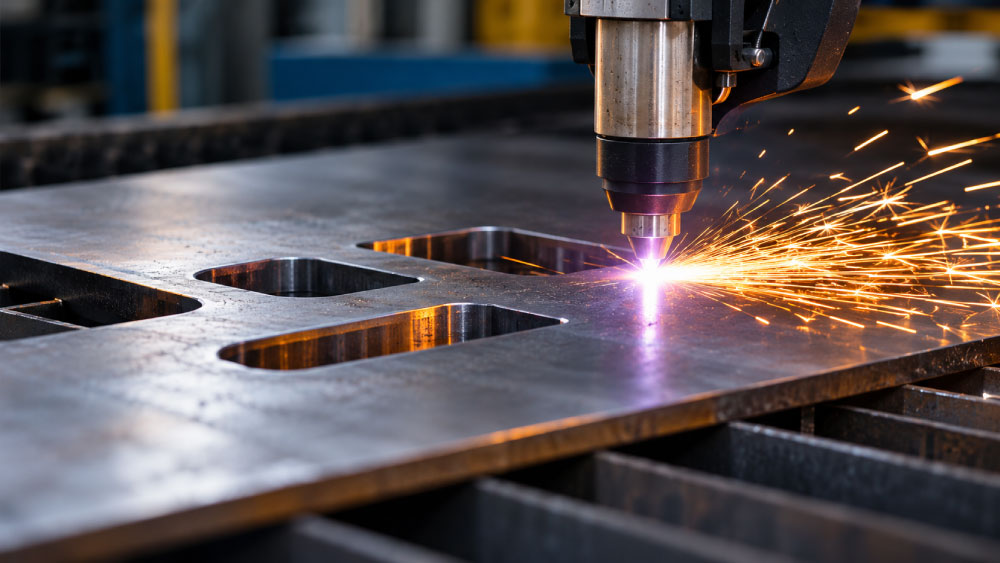
Pri zahtevnejših projektih, kjer potrebujete več enakih kosov, je lahko koristna tudi avtomatizacija. Več o možnostih in posebnostih postopka si lahko preberete v prispevku o plazemskem razrezu pločevine.
Najpogostejše napake in vzdrževanje opreme
Tudi izkušenim uporabnikom se občasno zgodi, da rez ni tako čist, kot so pričakovali. V večini primerov težava ni povezana samo z napravo, temveč s kombinacijo nastavitev, kakovosti zraka, stanja potrošnih delov in načina dela.
Ena najpogostejših težav je nepopoln rez. Do njega lahko pride, kadar uporabljate prenizek rezalni tok, prehitro premikate gorilnik ali poskušate rezati material, ki presega zmogljivosti naprave. V takšnem primeru je bolje prekiniti delo, preveriti nastavitve in težavo odpraviti, namesto da poskušate rez večkrat popravljati.
Druga pogosta težava so neenakomerni ali poševni robovi. Povzročijo jih lahko nepravilno vodenje gorilnika, obrabljena šoba ali neustrezna hitrost rezanja. Če opazite, da se kakovost reza postopoma slabša, čeprav uporabljate enake nastavitve kot prej, je smiselno najprej pregledati potrošne dele.
Zakaj je redno vzdrževanje tako pomembno?
Elektrode in šobe se med uporabo postopoma obrabljajo. Njihova življenjska doba je odvisna od vrste naprave, načina uporabe, kakovosti zraka in pogostosti vžigov obloka. Obrabljeni deli lahko povzročijo nestabilen plazemski curek, slabšo kakovost rezanja in nepotrebne stroške.
Posebno pozornost namenite tudi dovodu stisnjenega zraka. Vlaga, olje in druge nečistoče lahko vplivajo na delovanje rezalnika ter skrajšajo življenjsko dobo potrošnih delov. Zato preverjajte filtre in sistem za pripravo zraka, kadar ga naprava zahteva. Pred pregledovanjem ali menjavo delov napravo izklopite, odklopite od napajanja in upoštevajte predpisan postopek proizvajalca. Gorilnik se mora pred posegom ustrezno ohladiti.
Na portalu Lip Radomlje priporočamo, da si ustvarite preprosto rutino pregledovanja opreme. Nekaj minut, namenjenih preverjanju šobe, elektrode, kablov in dovoda zraka, vam lahko prihrani precej časa med samim delom. Če kovinske dele po rezanju tudi varite, je koristno poznati še najpogostejše napake pri varjenju. Slabo pripravljeni robovi, ostanki žlindre in nečistoče lahko namreč vplivajo tudi na kakovost poznejšega zvarnega spoja.
Do boljših rezultatov s pravo opremo
Natančno plazemsko rezanje ni odvisno samo od zmogljivosti naprave, temveč predvsem od pravilne kombinacije opreme, nastavitev in tehnike dela. Če dobro pripravite material, izberete ustrezen rezalni tok ter gorilnik vodite z enakomerno hitrostjo, lahko občutno zmanjšate potrebo po dodatni obdelavi robov.
Pomembno je tudi, da poznate omejitve svojega rezalnika in redno skrbite za njegovo vzdrževanje. Že manjše spremembe v načinu dela lahko izboljšajo kakovost reza, zmanjšajo porabo potrošnih delov in pripomorejo k bolj ponovljivim rezultatom. Pri Lip Radomlje svetujemo, da pri vsakem novem materialu najprej opravite poskusni rez in šele nato začnete obdelovati končne izdelke. Tako boste lažje našli primerne nastavitve in se izognili nepotrebnim napakam.
Ne glede na to, ali plazemsko rezanje uporabljate za manjša domača popravila ali zahtevnejše kovinarske projekte, vam bodo pravilna priprava, nekaj potrpežljivosti in kakovostna oprema pomagale do čistejših, natančnejših in bolj profesionalnih rezultatov.